

ضفائر أسلاك معدات تغليف المواد الغذائية المصممة حسب الطلب: مصممة للغسل، وسلاسل السحب، والتصميم الصحي
2026-09-30 14:27ضفائر أسلاك معدات تغليف المواد الغذائية المصممة حسب الطلب: مصممة للغسل، وسلاسل السحب، والتصميم الصحي
أرسل لنا مصنع لتعبئة الجبن في هولندا مجموعة أسلاك آلة التعبئة والتغليف في مارس. بعد ثمانية أشهر من التشغيل، على خط إنتاج يعمل بثلاث ورديات ويخضع لعملية تنظيف شاملة بالرغوة والشطف مرتين يوميًا، انتفخ غلاف مجموعة الأسلاك الرئيسية إلى حوالي 1.4 ضعف قطره الأصلي، وأصبح لينًا لدرجة أنه يمكن ترك أثر عليه بظفر الإبهام. كما ظهرت طبقة خضراء من الصدأ داخل موصلين من نوع M12 على دائرة تسخين فكي الإغلاق. أما الكابل الذي حدده العميل على أنه من فئة الأغذية، فكان لونه أسود - فقد شحن المورد القطعة الصناعية القياسية ظنًا منه أن أحدًا لن يلاحظ ذلك.
لقد لاحظوا ذلك. كان المصنع قد فشل للتو في تدقيق العميل لعدم قدرته على تقديم شهادة المواد لكابل يمر داخل منطقة إنتاج الأغذية. وقد كلفهم هذا الفشل في التدقيق أكثر مما كان سيكلفهم الكابل لو كان سعره عشرة أضعاف.
تُعدّ عبوات المواد الغذائية أكثر فئات أعمالنا التي تتطلب مواصفات مُبالغ فيها وهندسة غير كافية. يعرف الجميع المصطلحات الأساسية: IP69K، مواد غذائية، نظافة. لكن نادرًا ما تُحدد طلبات عروض الأسعار نوع مواد التنظيف التي تستخدمها الآلة، أو عدد دورات الانحناء التي تعمل بها سلسلة السحب في كل وردية، أو أيًّا من المعايير الأربعة أو الخمسة الحالية التي يجب أن تستوفيها الآلة. هذا المقال هو ما نسأل عنه قبل تقديم عروض الأسعار.
ما تتناوله هذه المقالة:
ما هي معدات تغليف الأغذية التي تشملها هذه الفئة تحديدًا، ولماذا تختلف متطلبات الأحزمة عبر هذه الفئة؟
العوامل السبعة المسببة للإجهاد التي تؤدي إلى تلف حزام آلة التعبئة والتغليف، واستجابة التصميم لكل منها
خمس مجموعات من الدوائر الكهربائية داخل آلة التعبئة والتغليف
كيمياء الغسيل: ما يفعله كل عامل تنظيف بكل مادة من مواد السترة
ماذا تعني عبارة "آمن للطعام" و"تصميم صحي" بالنسبة للكابل والموصل؟
المرونة المستمرة، وسلاسل السحب، والالتواء - الأرقام التي تهم
توصيلات التغذية الراجعة للمؤازر، ومحول التردد المتغير، والمشفر
دوائر الأمان وتوجيهات الآلة التي يجب أن تستوفيها
شبكة إيثرنت صناعية و IO-Link على خط تعبئة وتغليف
اختيار الموصل المناسب لبيئة الغسيل
كيف نبني ونختبر، والأخطاء التي نتقاضى أجرًا لإصلاحها
نموذج مواصفات يمكنك نسخه إلى طلب عرض الأسعار التالي
جدول المحتويات
ما الذي تغطيه معدات تغليف المواد الغذائية فعلاً؟
تختلف متطلبات الأسلاك لكل فئة من الفئات المذكورة أدناه. إذا اقتصر طلب عرض الأسعار على ذكر "آلة تغليف" فقط، فإن المورد يُخمن نصف المواصفات.
آلات التشكيل والتعبئة والختم (VFFS و HFFS).آلات تعبئة أكياس رأسية وأفقية. حركة مستمرة أو متقطعة، عدد كبير من الانحناءات في قسمي تغذية الفيلم والفكوك، فكوك إغلاق مزودة بدوائر تسخين ومزدوجات حرارية، وفترات غسيل قصيرة. تُعد هذه الفئة من أصعب الفئات، لأن الحزام المتحرك يقع داخل سلسلة سحب تُغسل مرتين في كل وردية.
آلات التشكيل الحراري وآلات إغلاق الصواني.أنظمة تسخين الأفلام، ودوائر التفريغ والتنظيف بالغاز، وقضبان منع التسرب. غالبًا ما تكون في بيئة ذات جو معدل ورطوبة عالية. يتم غسلها بشكل متكرر برغوة الكلور.
عمال تعبئة الكراتين والصناديق.أكثر ميكانيكية، وأكثر هوائية، ومعدلات دورات أعلى، وأحمال صدمات أقوى. عادةً ما تكون أقل فعالية في التنظيف بالماء، ولهذا السبب يقلل الناس من مواصفاتها ثم يتساءلون عن سبب فشل الكابل عند رأس الالتقاط والوضع بالشفط.
آلات التعبئة، وآلات التغطية، وآلات وضع الملصقات، وآلات الوزن.مناطق تلامس المنتج، ومسارات الأسلاك الضيقة، وكثرة المشغلات والمستشعرات الصغيرة على أسلاك رفيعة. تكمن المشكلة الأكبر هنا في كابلات المستشعرات والمشغلات التي تتعرض للانضغاط أثناء الصيانة.
أجهزة الكشف عن المعادن، والفحص بالأشعة السينية، وأجهزة فحص الوزن.إشارات تناظرية ورقمية منخفضة المستوى في بيئة ذات ضوضاء كهربائية عالية، بجوار محركات التردد المتغير عالية الطاقة. الحماية والتأريض هما كل ما يتطلبه الأمر.
آلات رصّ البضائع على المنصات وروبوتات نهاية خط الإنتاج.التواء مستمر على حزام الذراع، وصدمات عالية، ومسارات كابلات طويلة. كابل مصمم لتحمل الالتواء، وليس فقط لتحمل الانحناء.
آلات التفريغ الهوائي وآلات تعبئة الأغشية، والخلاطات، وخطوط العجين والمخابز.التنظيف المكثف، والمنتج اللزج، والمواد الكيميائية القوية، وفي حالة المخابز، الكثير من غبار الدقيق. الغبار مع الرطوبة يشكلان مشكلة في منع التسرب، على عكس كل منهما على حدة.
مناطق الغسيل مقابل المناطق الجافة في نفس المصنع.هذا يستحق التنبيه مبكراً: الحزام الذي ينتقل من منطقة جافة إلى منطقة غسيل يحتاج إلى معالجة للجانب الأكثر قسوة، ونقطة الانتقال هي المكان الذي تجد فيه المياه طريقها إلى الداخل.
لماذا تُعد هذه البيئة الأصعب التي نبني من أجلها؟
نحن نصنع معدات لمحطات الشحن، وتصميمات السيارات الداخلية، والأجهزة الطبية، والأتمتة الصناعية. يُعدّ تغليف المواد الغذائية أكثر صعوبة من جميعها، والسبب هو تضافر عوامل متعددة. تتعرض قاعدة الشحن لعامل أو عاملين من عوامل الضغط في كل مرة. أما آلة التغليف فتتعرض لخمسة عوامل ضغط في وقت واحد، على مدار ثلاث ورديات يوميًا، ويقوم فني الصيانة بتفكيكها وإعادة تركيبها في غضون خمس عشرة دقيقة قبل إعادة تشغيل خط الإنتاج.
| عوامل التوتر | ما يفعله ذلك بالحزام | أعراض ميدانية | ما نفعله حيال ذلك |
|---|---|---|---|
| الغسل الكيميائي (القلوي، الحمضي، المكلور، حمض البيرأسيتيك) | انتفاخ الغلاف، والتقصف، واستخراج الملدنات، وتلف حشوة الموصل | الغلاف لين ومتضخم، أو صلب ومتشقق؛ دبابيس الموصل متآكلة | تم اختيار المادة بناءً على قائمة المواد الكيميائية الفعلية، وتم اختبارها بالغمر، ولم يتم اختيارها بناءً على ادعاء عام بمقاومة المواد الكيميائية. |
| ماء ساخن عالي الضغط (وفقًا لمعيار IP69K) | تسرب الماء عبر الحشيات، وتسرب الماء عبر الكابلات، وتجمع الماء في الحلقات المنخفضة. | أعطال متقطعة بعد كل غسلة، أو انقطاع التيار الكهربائي بسبب قاطع التيار المتبقي (RCD) أو قاطع التيار الأرضي (GFCI). | موصلات مصنفة بمعيار IP69K، ومخارج الكابلات متجهة للأسفل، ونظام تصريف محدد، ولا توجد حلقات منخفضة في مسار الكابلات. |
| الانثناء والالتواء المستمران في سلاسل السحب | إجهاد أسلاك الموصل، وكسر الغلاف، وتآكل الغلاف الخارجي على جدار السلسلة | يتعطل الكابل بعد مليون إلى ثلاثة ملايين دورة؛ إشارة متقطعة تُصلح نفسها تلقائيًا. | موصل من الفئة 6 ذو أسلاك دقيقة، غلاف مقاوم لسلاسل السحب، نصف قطر انحناء أدنى مطبق، تم اختبار العمر الافتراضي للدورة ولم يتم تقديره |
| التداخل الكهرومغناطيسي الناتج عن محركات التردد المتغير ومضخمات المؤازرة | التيار ذو الوضع المشترك على الدروع، وتشوه إشارة المستشعر والمشفر | قراءات الوزن غير دقيقة، ورفض خاطئ من جهاز الكشف عن المعادن، وأعطال عشوائية في جهاز التشفير | توصيل صحيح للدرع (مشبك بزاوية 360 درجة، وليس سلكًا قصيرًا)، مسارات منفصلة للطاقة والإشارة، كابل شاشة العرض الفلورية مع تأريض متناظر |
| تقلب درجة الحرارة (نظام التنظيف في المكان عند 80 درجة مئوية، والمجمد عند -30 درجة مئوية) | التمدد التفاضلي، انضغاط الحشية، فشل مانع التسرب بعد دورات حرارية | تتسرب الأختام بعد بضعة أشهر؛ ويخف عزم الدوران النهائي. | أزواج المواد المتطابقة من حيث التمدد الحراري، حشيات السيليكون أو FKM، دورات حرارية مع المظهر الحقيقي للآلة |
| سوء الاستخدام الميكانيكي أثناء التنظيف والصيانة | كابلات محطمة ومضغوطة، وموصلات مسحوبة، وأسلاك مكسورة داخل غلاف سليم | مناطق ميتة تظهر بعد زيارة الصيانة | تخفيف الإجهاد المعزز، وتوجيه محمي، وحلقات خدمة طويلة بما يكفي لفتح اللوحة دون فصلها. |
| متطلبات سلامة الأغذية وإمكانية تتبعها | عمليات تدقيق فاشلة، شهادات مواد مفقودة، أجسام غريبة غير قابلة للكشف | نتيجة التدقيق: وجود شظية بلاستيكية في المنتج | مواد موثقة متوافقة مع معايير ملامسة الأغذية، قابلة للكشف عن المعادن عند الاقتضاء، إمكانية تتبع المواد بالكامل لكل دفعة |
يتحول كل بند من تلك البنود السبعة إلى بند منفصل في التكلفة. إذا لم يذكر طلب عرض الأسعار سوى بندين منها، فستحصل على عرض سعر يشمل هذين البندين، أما البنود الخمسة الأخرى فستظهر كمطالبة ضمان أو نتيجة تدقيق.
خمس مجموعات من الدوائر الكهربائية داخل آلة التعبئة والتغليف
تحتوي آلات التعبئة والتغليف على مجموعة أسلاك إضافية مقارنةً بمعظم المعدات الصناعية، لأن خطوط تعبئة المواد الغذائية تتضمن عادةً مرحلة وزن أو فحص. نقوم بتصنيف كل رسم إلى هذه المجموعات الخمس قبل تقديم عرض السعر.
| عائلة | الدوائر النموذجية | التيار / الإشارة | نهج البناء | حيث يفشل في مصنع التعبئة والتغليف |
|---|---|---|---|---|
| توزيع الطاقة | تغذية ثلاثية الأطوار للمحركات والسخانات، والموصلات، والمفتاح الرئيسي، والقواطع، ومحولات الجهد. | 400/480 فولت تيار متردد، 10-100 أمبير لكل دائرة | أسلاك نحاسية دقيقة، عروات أنبوبية، يتم التحكم في عزم الدوران بها، مع علامات طورية، ومغطاة بغطاء واقٍ. | وصلات غير محكمة بعد دورات حرارية؛ أطراف توصيل مثبتة بقالب خاطئ |
| الحركة والدفع | طاقة محرك المؤازرة، تغذية راجعة من المشفر، خرج محول التردد المتغير إلى المحركات، مقاومات الكبح | 400/480 فولت تيار متردد وتغذية راجعة تفاضلية منخفضة المستوى | كابل سيرفو مزود بأربعة أزواج طاقة + زوجين محميين، مصنف بجهد 600 فولت؛ كابل محرك التردد المتغير مزود بتأريض متناظر وحماية شاملة | تم إنهاء الدرع بسلك توصيل بدلاً من مشبك بزاوية 360 درجة؛ أخطاء في المشفر وتيارات المحمل |
| سخان وحراري | سخانات قضبان اللحام، الهواء الساخن، اللحام النبضي، التغذية الراجعة الحرارية أو RTD، أجهزة التحكم في درجة الحرارة | حتى 230 فولت تيار متردد، 2-20 أمبير؛ إشارات المستشعر بالمللي فولت | عزل حراري عالي الحرارة عند طرف السخان، مسار منفصل لزوج المستشعرات، مشتت حراري أو فجوة هوائية عند نقطة الانتقال | كابل المستشعر مرفق بكابل السخان - تكون القراءة مستقرة على المنضدة وتتغير على الجهاز |
| التحكم والسلامة والاستشعار | مفتاح إيقاف الطوارئ، والستائر الضوئية، ومفاتيح التعشيق، ومرحلات الأمان، وأجهزة استشعار التقارب والضوئية، ومجموعات الصمامات الهوائية | تحكم بجهد 24 فولت تيار مستمر، دوائر أمان لكل مستوى أداء d أو مستوى أداء e | أسلاك الأمان منفصلة وقابلة للتمييز؛ قناتان احتياطيتان في دوائر الأمان؛ روابط قابلة للكشف عن المعادن في مناطق المنتجات | دائرة أمان تشترك في غلاف موصل مع دائرة تحكم - نقطة دخول مياه واحدة تؤدي إلى تعطيل كلا القناتين |
| الشبكة وواجهة المستخدم الرسومية | العمود الفقري لشبكات EtherCAT / PROFINET / EtherNet/IP، وأجهزة IO-Link الرئيسية، ولوحة HMI، ووحدات الإدخال/الإخراج عن بُعد | من 100 ميجابت/ثانية إلى 1 جيجابت/ثانية؛ و IO-Link بسرعة 230.4 كيلوبت/ثانية | أزواج يتم التحكم في مقاومتها، وهندسة الأزواج المتزاوجة من خلال الموصلات، وM12 المشفر بـ X لشبكة الإيثرنت | كابل RJ45 قياسي في حاجز داخل منطقة غسيل؛ وصلات غير ملتوية؛ فئة كابل غير مناسبة للبروتوكول |
تكمن المخاطر التقنية في أنظمة الحركة. أما أنظمة الشبكات، فتُعاني من أعطال متقطعة يصعب تكرارها. بينما تُعدّ أنظمة السخانات بيئةً مناسبةً للأخطاء البسيطة. أما أنظمة السلامة، فتُصبح فيها الأخطاء مسؤوليةً قانونيةً بعد أن كانت ضمن نطاق الضمان.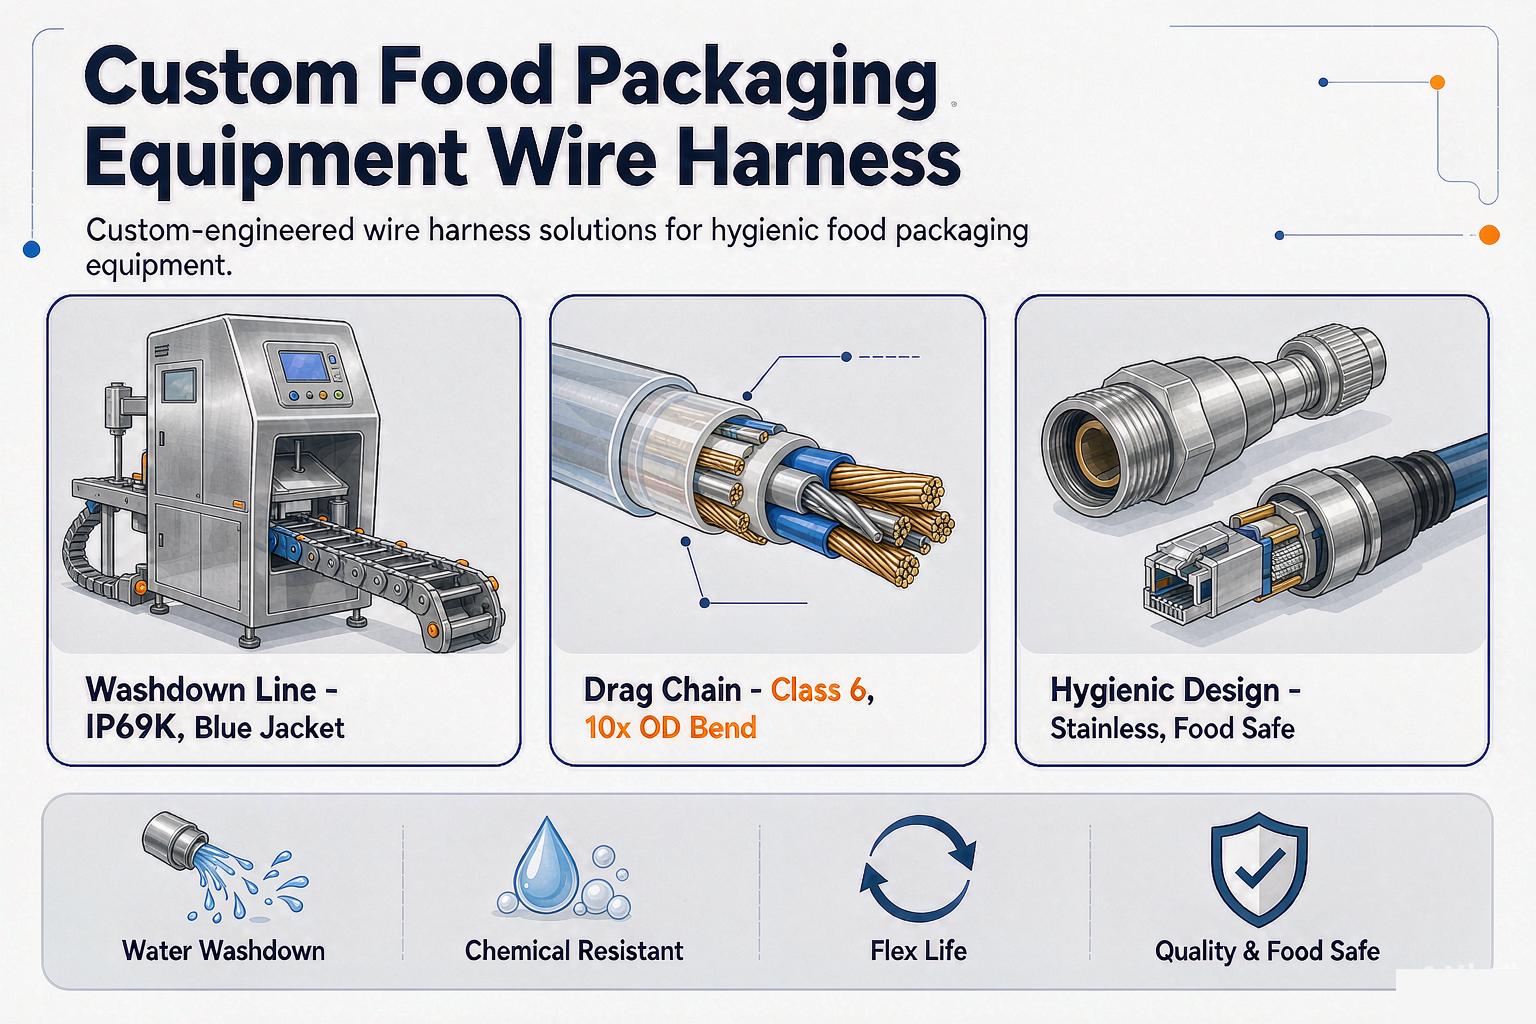
مقارنة بين مواد الغسيل ومواد السترة
هذا هو الجدول الذي نرسله مع كل طلب عرض أسعار تقريبًا لتغليف المواد الغذائية، لأن غلافًا مقاومًا للمواد الكيميائية بدون قائمة بالمواد الكيميائية ليس مواصفة.
استفسر من فريق النظافة عن المنتجات الفعلية وتركيزاتها المستخدمة على خط الإنتاج. ليس عن فئتها، بل عن المنتجات وتركيزها ودرجة حرارتها ومدة ملامستها. ثم قارن ذلك بما يلي:
| قماش السترة | قلوي (هيدروكسيد الصوديوم، درجة الحموضة 11-13، 60-80 درجة مئوية) | حمضي (نيتريك / فوسفوريك، درجة الحموضة 2) | مكلور (NaOCl، 100-200 جزء في المليون) | حمض البيرأسيتيك (100-2000 جزء في المليون) | سلسلة مرنة باردة / سلسلة سحب | ملاحظة عملية |
|---|---|---|---|---|---|---|
| مادة PVC | فقير | فقير | فقير | فقير | عدل | الأرخص، وهذا هو السبب الرئيسي وراء حصولنا على معظم أعمال الإصلاح. يؤدي إلى استخلاص الملدنات والتقصف. لا تضعه على آلة التعبئة والتغليف. |
| البولي يوريثان (PUR) | جيد | عدل | عدل | عدل | ممتاز | المادة الأساسية لسلاسل الجر. تأكد من الدرجة المحددة - تختلف تركيبات البولي يوريثان اختلافًا كبيرًا في مقاومتها للتحلل المائي والماء الساخن. |
| مادة TPE / TPE-V | جيد | جيد | عدل | جيد | جيد جدًا | توازن جيد لخطوط الغسيل. تحقق من أداء الماء الساخن والكلور مع درجة الجودة الفعلية للمورد. |
| سيليكون | جيد | عدل | عدل | فقير | عدل | نطاق حراري ممتاز ومرونة جيدة في درجات الحرارة المنخفضة. ضعيف مع حمض البيرأسيتيك وضعيف ميكانيكياً. كما أنه يثير مخاوف بشأن التلوث في بعض مصانع الأغذية - استفسر قبل افتراض أنه مقبول. |
| FEP / PTFE | ممتاز | ممتاز | ممتاز | ممتاز | فقير | كيميائياً، هو الحل لكل شيء تقريباً، ولكنه صلب، ومكلف، وغير عملي في سلسلة السحب. عادةً ما يكون مغطى بطبقة من الفولاذ المقاوم للصدأ لمقاومة التآكل. |
| XLPO / البولي أوليفين المتشابك | جيد | جيد | جيد | عدل | جيد إلى جيد | شائع في البيئات الكيميائية وبيئات الغسيل. تحقق من تصنيف المرونة قبل وضعه في سلسلة. |
| إي تي إف إي | ممتاز | ممتاز | ممتاز | ممتاز | فقير | جدار رقيق ومتين، يتميز بمرونة أفضل من مادة FEP، ولكنه ليس مادة مناسبة لسلاسل السحب. مناسب لأسلاك أجهزة الاستشعار في المناطق الوعرة. |
هناك أمران جديران بالقول بوضوح.
واحد:التقييمات المذكورة أعلاه نسبية وليست ضمانًا. يعتمد كل تقييم على التركيز ودرجة الحرارة ومدة التلامس، وعلى المركب المحدد، وليس على نوع البوليمر. هناك أنواع من البولي يوريثان تتحمل 1000 ساعة في حمض البيرأسيتيك، وأنواع أخرى تتلف خلال شهر. نختبر المواد المرشحة بالغمر في التركيز ودرجة الحرارة الفعليين للمصنع قبل اعتماد أي برنامج لها، ونحتفظ بالعينات.
اثنين:لا يُعدّ التآكل الكيميائي الآلية الوحيدة. فقد يكون الغلاف مقاومًا تمامًا للمواد الكيميائية، ومع ذلك يتعطل بسبب تسرب مياه الغسيل عبر الموصل، ويكون العطل كهربائيًا لا ماديًا. يوضح الجدول أعلاه معلومات عن الغلاف، لكنه لا يتطرق إلى الموصلات، وهي أكثر المناطق عرضةً للأعطال.
ما الذي يتطلبه تصميم آمن غذائياً وصحياً بالفعل
لا يحمل مصطلح ""Food grade"" في بيانات الكابلات معنى قانونيًا واحدًا. ما يعنيه عادةً هو أن مادة الغلاف مُدرجة في قائمة معتمدة، وأن الشركة المصنعة لديها خطاب تأكيد بذلك. هذه مجرد نقطة انطلاق، وليست دليلًا قاطعًا على الامتثال.
بحسب مكان تثبيت جهازك، فمن المحتمل أنك تتعامل مع مزيج من هذه المشاكل:
إدارة الغذاء والدواء الأمريكية 21 CFR 177.2600للمنتجات المطاطية المخصصة للاستخدام المتكرر، و21 CFR 177.1520بالنسبة لبوليمرات الأوليفين، بالإضافة إلى21 CFR 178.3297بالنسبة للملونات. هذه هي الأسس على مستوى المواد لادعاء ملامسة الطعام في الولايات المتحدة.
لائحة الاتحاد الأوروبي رقم 1935/2004كإطار عمل، معلائحة الاتحاد الأوروبي رقم 10/2011بالنسبة للمواد والمنتجات البلاستيكية، والاتحاد الأوروبي 2023/2006من أجل ممارسات التصنيع الجيدة للمواد الملامسة للأغذية.
3-أ المعايير الصحية، ويتم تحديدها على نطاق واسع في مصانع الألبان وفي مصانع الأغذية الأمريكية بشكل عام، وتغطي التصميم وسهولة التنظيف، وليس المواد فقط.
إرشادات EHEDGمن أجل التصميم الصحي وسهولة التنظيف، وهو ما ينبع منه عادةً شرط مستوى الآلة في المصانع الأوروبية.
في عام 1672-2فيما يتعلق بنظافة آلات تصنيع الأغذية، وهو ما يجب على الشركة المصنعة للآلات تحقيقه والذي ينعكس بدوره على المكونات التي تحددها.
متطلبات على مستوى المورد من المصنع نفسه.إمكانية الكشف عن المعادن، والترميز اللوني، والتحكم في الأجسام الغريبة. هذه ليست معايير رسمية، لكنها هي التي تُثير ملاحظات التدقيق، ولا تُكلّف شيئاً الالتزام بها إذا كنت على دراية بها مُبكراً.
هناك بعض المتطلبات العملية التي تنبثق من هذه المتطلبات، والتي نقوم بتضمينها في الحزام كمعيار قياسي عندما يخبرنا العميل أن الآلة تعمل في منطقة مخصصة للأغذية:
السترات الزرقاء حيث يستخدم المصنع الاتفاقية الزرقاء.يُعدّ اللون الأزرق معيارًا صناعيًا للمكونات غير الغذائية، مما يجعلها مرئية بوضوح على خلفية الطعام والفولاذ المقاوم للصدأ، وبالتالي يسهل اكتشاف أي شظية. إذا حدد المصنع اللون الأزرق، فأرسل الكابل باللون الأزرق. لا ترسل كابلًا أسود اللون وتخبرهم أنه نفس الكابل.
المكونات القابلة للكشف عن المعادن حيث يقوم المصنع بتشغيل جهاز كشف المعادن أو الأشعة السينية على المنتج النهائي.روابط ومشابك وحشيات مع حشو قابل للكشف. تكلفتها أعلى قليلاً، لكنها تزيل فئة كاملة من مخاطر الأجسام الغريبة.
لا فخاخ، لا شقوق، لا حواف أفقية.هذا هو الجزء المتعلق بالتصميم الصحي، وينطبق على مجموعة الأسلاك: توجيه الكابلات الذي لا يخلق نقطة منخفضة لتجمع الماء، والموصلات المثبتة بحيث يتم تصريفها، والحشيات المثبتة بدلاً من الضغط عليها.
إمكانية تتبع المواد بالكامل.عندما يطلب المدقق شهادة المواد الخاصة بالكابل في منطقة الأغذية، يجب أن تكون قادرًا على تقديمها مع رقم الدفعة. نحافظ على إمكانية التتبع من دفعة الأسلاك فصاعدًا، ويتم شحن حزمة المستندات مع الكابل.
لسنا جهة مانحة لشهادات سلامة الأغذية. نحن نبني وفقًا لمجموعة المواد المتوافقة، ونحتفظ بالوثائق، ونخبرك في قسم التصميم للتصنيع (DFM) أين نعتقد أن المدقق سيبحث.
المرونة المستمرة، وسلاسل السحب، والالتواء
هذا هو المكان الذي تذهب إليه الأموال والهندسة معًا، وهذا هو المكان الذي لا يكون فيه الكثير من الكابلات الصناعية مناسبًا بهدوء.
تقوم آلة التعبئة والتغليف المزودة بعربة متحركة - تتضمن وحدة فك، ورأس التقاط ووضع، ووحدة تغذية الفيلم - بتوجيه كابلها عبر حامل الكابل (سلسلة السحب). ينثني الكابل 30 مرة في الدقيقة، على مدار ثلاث ورديات يوميًا، خمسة أيام في الأسبوع، أي ما يعادل 2.4 مليون دورة سنويًا. لا يُصمم الكابل الصناعي القياسي لتحمل هذا القدر من الانثناء. فهو مصمم للانثناء العرضي، أو للتركيب الثابت مع وجود انحناء، ويكمن الفرق في جدائل الموصل ومركب الغلاف.
الأمور المهمة، بالترتيب:
فئة جدل الموصل.يُستخدم سلك رفيع من الفئة 6، أو أفضل منه، لأي شيء يتعرض للانثناء المستمر. أما الموصل من الفئة 5 في سلسلة السحب فسيتعطل بسبب إجهاد الأسلاك حتى لو نجا الغلاف.
نصف قطر الانحناء - حقيقي، وليس اسمي.يحتاج كابل سلسلة السحب عادةً إلى نصف قطر يتراوح بين 7.5 و10 أضعاف القطر الخارجي لضمان الانحناء المستمر، ويجب الحفاظ على هذا النصف قطر طوال مساره، بما في ذلك عند مدخل ومخرج السلسلة. تحدث معظم أعطال كابلات سلسلة السحب عند نقطة الدخول الثابتة حيث يتم تثبيت الكابل ويتركز الانحناء.
سترة واقية من الاحتكاك.في سلسلة الكابلات، يحتك الكابل بالكابلات المجاورة وبجدار السلسلة لملايين الدورات. عادةً ما يكون البولي يوريثان هو الحل الأمثل. أما الغلاف الذي يُختار فقط لمقاومته للمواد الكيميائية، فغالباً ما يتآكل.
الالتواء، وهو ليس نفس الشيء مثل المرونة.يحتاج حزام ذراع الروبوت الذي يدور بزاوية ±180 درجة لكل متر إلى كابل مقاوم للالتواء ذي بنية موصلات متعددة الطبقات أو مجمعة. أما الكابل المقاوم للانحناء والمثبت في تطبيق الالتواء، فإنه يتعطل عند الغلاف أولاً - حيث ينكسر الغلاف، ثم تصبح الإشارة متقطعة قبل انقطاع التيار الكهربائي.
تم التحقق من عمر الدورة عن طريق الاختبار.نقوم بتجميع الجهاز وتشغيله في جهاز اختبار عند شوط الماكينة وسرعتها ونصف قطرها، ونبلغ عن عدد الدورات التي تم تحقيقها. إذا أخبرك مورد ما بـ 10 ملايين دورة دون أن يذكر لك نصف القطر والسرعة، فهو يشير إلى رقم كتالوج كابلات، وليس إلى تطبيقك.
الفصل المادي داخل السلسلة.يجب فصل كابلات الطاقة والمحركات المؤازرة والشبكة الموجودة في نفس السلسلة، أو على الأقل وضعها في حجرات سلسلة منفصلة. ويُعدّ تجميعها معًا وربطها برباط بلاستيكي السبب الأكثر شيوعًا لمشاكل التداخل الكهرومغناطيسي التي نراها في آلات التعبئة والتغليف.
إليك كيفية تحويل حركة آلة التعبئة والتغليف إلى مواصفات الكابل. استخدمها كنقطة انطلاق لطلب عرض الأسعار، ثم تحقق من ذلك بإجراء اختبار دوري عند شوط ونصف قطر الحركة الفعليين:
| الحركة في الآلة | بناء الموصل | نصف قطر الانحناء الأدنى (مرونة مستمرة) | سترة | دورة حياة التصميم | خطأ شائع |
|---|---|---|---|---|---|
| التوجيه الثابت داخل الخزانة | الصف الخامس عالق | 4× OD مرة واحدة، مثبتة | مناسب للاستخدام العام، وملائم للمواد الكيميائية وفقًا لقائمة التنظيف | ليس تطبيقًا مرنًا | استخدام كابلات سلسلة السحب في كل مكان ودفع ثمن دورات لن تستخدمها أبدًا |
| مرونة عرضية (باب، لوحة، مدخل خدمة) | الصف الخامس عالق | من 4 إلى 6 أضعاف | درجة مرنة ذات أداء جيد في درجات الحرارة المنخفضة | 10000 – 100000 دورة | بغض النظر عن مرونة الكابل في البرد؛ يتشقق الكابل الذي ينثني بشكل جيد في الصيف في قاعة التعبئة المبردة |
| سلسلة سحب، معدل دورة معتدل (تغذية الفيلم، عربة الفهرسة) | خيط رفيع من الفئة 6 | 7.5× القطر الخارجي | بولي يوريثان، مقاوم للتآكل، متطابق كيميائياً | من 1 إلى 5 ملايين دورة | تثبيت الكابل بإحكام عند مدخل السلسلة بحيث يتركز الانحناء في نقطة واحدة |
| سلسلة سحب، معدل دورة عالٍ (فكي ختم عموديين، نظام HFFS عالي السرعة) | ألياف دقيقة من الفئة 6، بنية مجمعة | 10× القطر الخارجي | البولي يوريثان، مقاومة عالية للتآكل | 5 – 10 ملايين دورة | تجميع كابلات المؤازرة والشبكة في نفس الحجرة وربطها بإحكام |
| الالتواء (ذراع الروبوت، عربة دوارة، ±180 درجة لكل متر) | بناء متعدد الطبقات مقاوم للالتواء | وفقًا لمواصفات التواء الكابل، وليس نصف قطر الانحناء | مادة البولي يوريثان أو المطاط الحراري المرن ذات مقاومة عالية للتمزق | 1 – 5 ملايين دورة التواء | باستخدام كابل مرن. يتعطل الكابل عند الغلاف أولاً، وتظهر الأعراض على شكل إشارة متقطعة قبل حدوث أي عطل في الطاقة. |
| رأس التقاط ووضع متعدد المحاور يجمع بين المرونة والالتواء | أزواج محمية بشكل فردي، مصنفة لتحمل الالتواء والانحناء | وفقًا لمواصفات الكابل، مع تخفيف الإجهاد عند كلا الطرفين | مادة البولي يوريثان، مقاومة عالية للتمزق والتآكل | خاص بالبرنامج؛ يجب اختباره دوريًا | يكفي افتراض أن التقييم الأسوأ من بين التقييمين. أما الحركة المركبة فهي اختبار مختلف، ونقوم باختبارها مجتمعة. |
| كابل معلق بحرية على رأس متحرك (بدون سلسلة) | خيط رفيع من الفئة 6 مع عنصر داعم إذا كان المسار طويلاً | الانحناء مُحدد بواسطة منحنى السلسلة الخاص بالكابل | البولي يوريثان، والأشعة فوق البنفسجية، والمواد الكيميائية المتوافقة | خاص بالبرنامج | بغض النظر عن الوزن، يتدلى الكابل الحر، وتنتقل نقطة الإجهاد إلى المشبك العلوي. |
توصيلات التغذية الراجعة للمؤازر، ومحول التردد المتغير، والمشفر
تُعدّ أسلاك الحركة من بين أنواع الأسلاك التي تُسبب فيها الأسلاك التي تعمل بشكل جيد على طاولة العمل مشاكل في الإنتاج. وتظهر ثلاث مشكلات محددة بشكل متكرر.
إنهاء الحماية.الطريقة الصحيحة هي استخدام مشبك بزاوية 360 درجة لربط الغلاف الواقي بهيكل الجهاز أو غلاف المحرك حول محيطه بالكامل، عند كلا الطرفين حيثما يتطلب التصميم ذلك. أما الطريقة الخاطئة - وهي ما ينتجه معظم موردي الأسلاك بشكل افتراضي - فهي عبارة عن سلك تصريف واحد ملحوم بالغلاف الواقي وموصول بطرف، مع قطع باقي الغلاف. هذا ما يُسمى بوصلة التوصيل، ووصلة التوصيل هي ملف حث. عند الترددات العالية، لا تُحدث هذه الوصلة أي تأثير يُذكر، ويظهر تشويش المُشفِّر الذي كان من المفترض أن تمنعه على شكل أخطاء عشوائية في تحديد الموضع.
تركيب كابلات محولات التردد المتغيرة.يحمل كابل المحرك في محرك PWM تيارًا مشتركًا على الغلاف. الحل الأمثل هو كابل VFD بثلاثة موصلات طور متناظرة بالإضافة إلى موصل تأريض متناظر، جميعها مغلفة بغلاف خارجي من رقائق معدنية وجدائل، مع توصيل الغلاف من كلا الطرفين. يُعد استخدام ثلاثة كابلات أحادية النواة منفصلة بالإضافة إلى سلك تأريض ممارسة شائعة، وهو أيضًا سبب وجود مشاكل في تيار المحامل وانبعاثات مشعة في بعض التركيبات، مما يؤدي إلى فشل اختبارات التوافق الكهرومغناطيسي.
أزواج المشفر والتغذية الراجعة.نتحقق من مقاس الموصل، ومادة الغلاف وفقًا لقائمة المواد الكيميائية، ونصف قطر انحناء سلسلة السحب، وطريقة إنهاء التدريع، وفصل دائرة الأمان. كل ذلك خلال يومي عمل، مجانًا. نقوم بذلك سواء فزنا بالطلب أم لا.
تم اختيار المواد وتأمينها بشهادات محفوظة في الملف.
بيانات عن دفعة الأسلاك، ودفعة الموصلات، ومواد الحشيات والأختام، ووثائق ملامسة الطعام عند الاقتضاء. يتم تسجيلها في البرنامج، والاحتفاظ بها طوال مدة البرنامج بالإضافة إلى فترة التدقيق.
قم بالقطع والتقشير والضغط باستخدام أدوات معايرة.
يتم تسجيل ارتفاع التجعيد لكل دفعة. تجعيد مغلق في كل طرفية تيار عالي. لا توجد أطراف طاقة مجعدة يدويًا على الإطلاق.
قوة السحب على كل طرف توصيل عالي التيار وحساس للسلامة.ليست عينة. ثلاثون ثانية لكل طرف، ويلتقط ذلك الانحناء الوحيد الذي كان من شأنه أن يتسبب في توقف الخط.
تم التحقق من إنهاء الحماية عن طريق الفحص، وعن طريق القياس على الشبكة ودوائر التغذية الراجعة.مشبك بزاوية 360 درجة أو مصرف أحادي الطرف موثق، وفقًا لخطة التوافق الكهرومغناطيسي الخاصة بالعميل.
يتم فحص سلامة الإحكام أثناء عملية التجميع.تم تركيب الحشيات بشكل صحيح، وتمت مطابقة غدد الكابلات مع قطر الكابل الفعلي، وتم توجيه الأغطية بشكل صحيح، ولم يتم دفع أي مانع تسرب للخارج بسبب عزم دوران زائد للغلاف.اختبار كهربائي بنسبة 100%.يتم قياس استمرارية التوصيل والقطبية، ومقاومة العزل، واختبار الجهد العالي على دوائر الطاقة، واستمرارية التوصيل الوقائي على كل مجموعة. ويتم قياس انعكاس المجال الزمني (TDR) على الأزواج ذات التحكم في المعاوقة عند تحديد ذلك.
التحقق من صحة البرنامج.غمر المواد المرشحة كيميائياً عند التركيز ودرجة الحرارة الفعليين للمصنع. اختبار دورة سلسلة السحب عند شوط ونصف قطر الآلة الفعليين. دورات حرارية مع ظروف التنظيف في المكان (CIP) والتجميد القصوى. اختبار الحماية من دخول الماء والغبار (IP) في وضع التركيب. اختبار دورة على نظام تخفيف الإجهاد.
مرفق مع الشحنة حزمة من المستندات.سجلات الاختبار، وشهادات المواد، وخريطة التتبع، ووثائق ملامسة الطعام عند الاقتضاء، مرتبطة بالدفعة.
امتحانما الذي يصطاده
ينطبق على
تكرارقبول
الاستمرارية والقطبيةدبوس خاطئ، سلك مفقود، زوج أسلاك معكوس، دائرة كهربائية تحمل تسمية خاطئة
كل اجتماع100%
حسب رسم العميلمقاومة الجهد العالي / مقاومة العزل الكهربائي
عيوب العزل، والتلوث، ومشاكل التسربموصلات الطاقة والتحكم مقابل موصلات الطاقة الكهربائية
100%
وفقًا للمعيار EN 60204-1 أو القيمة الخاصة بالبرنامج
مقاومة العزلتسرب الرطوبة، عزل ضعيف، غلاف تالف
مسار الطاقة ودوائر الاستشعار100%
خاصة بالبرنامج، عادةً ≥ 20 ميجا أوم عند 500 فولت تيار مستمراستمرارية الربط الوقائي
مسار البولي إيثيلين ذو مقاومة عالية، غلاف غير ملتصق، إنهاء سيئ للدرعالعلب، والألواح، والدروع، وإنهاءات البولي إيثيلين
100%تم قياس وتسجيل ما دون الحد المسموح به في البرنامج
قوة السحب على أطراف التثبيتنهايات الأسلاك غير المضغوطة بشكل كافٍ أو ذات القالب الخاطئ
أطراف توصيل عالية التيار، وأمان، وتحكم
١٠٠٪ على الدوائر عالية التيار ودوائر الأمان
| لكل مجموعة طرفية وسلكية، وفقًا للمعيار ذي الصلة | المعالجة الكيميائية لمواد الغلاف والحشية | انتفاخ الغلاف، والتقصف، واستخراج الملدنات، وتلف الختم | مواد المرشحين للبرنامج |
|---|---|---|---|
| لكل برنامج، وفي أي تغيير جوهري | لم يطرأ أي تغيير ملحوظ على الأبعاد، ولا أي تغير في الصلابة، ولا أي تشقق؛ اجتاز اختبار العزل الكهربائي الاختبار بعد الغمر. | اختبار دورة سلسلة السحب | إجهاد الخيوط، وكسر الدرع، وتآكل الغلاف عند مدخل السلسلة |
| كابلات تحريك العربة ومجموعة الفك | التحقق من التصميم، عند شوط وسرعة الآلة | تم الإبلاغ عن الدورات التي تم إنجازها مقابل متطلبات البرنامج، مع هامش موثق | اختبار دورة الالتواء |
| كسر الغلاف، وإجهاد الموصل في أسلاك ذراع الروبوت | مجموعات أذرع الروبوت وآلات التعبئة على المنصات | التحقق من التصميم | تم تحقيق الدورات المطلوبة، دون انقطاع في الحماية. |
| اختبار الحماية من الماء/الغسيل في وضع التركيب | تسرب الماء عند الموصل، والغدة، ومدخل الكابل | حزام مُجمّع كما تم تركيبه | التحقق من التصميم وبعد أي تغيير ميكانيكي |
| مستوى الحماية IP المُصنّف، تم اختباره في الوضعية التي يتم تثبيت الجهاز بها | دورات حرارية مع تطبيق تيار كهربائي | استرخاء الإنهاء، مجموعة ضغط الختم، أخطاء سعة التيار | دوائر الطاقة والتدفئة |
| التحقق من التصميم | لا يوجد إنهاء أعلى من حد البرنامج؛ ولا يوجد انحراف في المقاومة خارج النطاق | التحقق من المعاوقة باستخدام تقنية TDR على أزواج البيانات | وصلات غير ملتوية، انقطاعات في المعاوقة، فئة كابل خاطئة |
| إيثركات، بروفينت، إيثرنت/آي بي، تغذية راجعة من جهاز التشفير | 100% حيثما تم تحديد ذلك، وإلا يتم التحقق من التصميم | المعاوقة وفقدان العودة ضمن نافذة البروتوكول على طول كامل | التحقق من المكونات القابلة للكشف عن المعادن |
روابط أو مشابك غير قابلة للكشف في منطقة المنتج
المكونات المستخدمة داخل منطقة الطعام
لكل دفعة من المواد
تم اكتشافه بواسطة جهاز الكشف الخاص بالعميل عند الفتحة والحساسية المحددتينتُعاير أجهزة اختبار الجهد العالي والاستمرارية شهريًا، وتُحفظ سجلات المعايرة. يُنتج كل اختبار من الاختبارات المذكورة سجلًا يُرفق مع مجموعة الأسلاك، مع تحديد هوية المُشغّل. ليس لأن عملاءنا صعبون، بل لأنه عندما يتعطل خط في الساعة الثانية صباحًا يوم الأحد، فإن الفرق بين إصلاحه في يوم واحد وخلاف دام ثلاثة أسابيع يكمن في وجود البيانات.
نقوم بإصلاح الأعطال التي تحدث من موردين آخرينهذه نماذج من أحزمة تم إرجاعها أو استبدالها أو سحبها من خط التعبئة والتغليف في السنوات القليلة الماضية.
انتفخت السترة إلى 1.4 ضعف قطرها في ثمانية أشهر.حالة مصنع الجبن الهولندي. كابل صناعي متعدد الأغراض يخضع لدورة تنظيف بالرغوة والشطف مرتين يوميًا باستخدام منظف قلوي. لم يكن المركب مناسبًا كيميائيًا عند هذا التركيز ودرجة الحرارة. تم تثبيته بغلاف من مادة TPE تم التحقق من صحته عن طريق غمره في المنظف الفعلي المستخدم في المصنع، بنفس التركيز ودرجة الحرارة.
"Food grade, blue" that received black.استبدل المورّد قطعة غيار صناعية قياسية دون إبلاغ أحد، مما أدى إلى فشل المصنع في التدقيق. تم تدارك الأمر بتحديد المادة المطلوبة بشهادة، وإضافة اللون إلى الرسم كخاصية خاضعة للرقابة، وليس مجرد ملاحظة.
قذائف بندقية M12 متآكلة من الداخل.موصلات خارجية مقاومة للصدأ، وحشية داخلية قياسية، معرضة لرغوة مكلورة. مثبتة بمادة حشية مختارة وفقًا لقائمة المواد الكيميائية ومواصفات عزم الربط لصامولة التوصيل.
كابل سلسلة السحب يتعطل عند 1.2 مليون دورة.صُمم الكابل لتحمل انحناءً مستمرًا، ولكنه كان عبارة عن حزمة موصلات من الفئة 5 بغلاف مُختار لمقاومة المواد الكيميائية وليس لمقاومة التآكل. انقطع الكابل عند مدخل السلسلة حيث تركز الانحناء. تم إصلاحه باستخدام أسلاك مجدولة من الفئة 6، وغلاف من البولي يوريثان، ونظام تثبيت مُعدّل لتوزيع الانحناء.
تم إنهاء الغلاف بوصلة طرفية على كابل المؤازرة.أعطال في موضع المشفر على فترات عشوائية، نُسبت إلى المحرك لمدة ثلاثة أسابيع. تم إصلاحها بإعادة توصيلها بمشبك بزاوية 360 درجة من كلا الطرفين. تكلفة الإصلاح: غطاء خلفي للموصل وساعة عمل.
كابل السخان وكابل المزدوجة الحرارية مجمعان معًا.كانت قراءة درجة حرارة اللحام مستقرة على طاولة العمل، ثم ارتفعت إلى 40 درجة مئوية على الجهاز، مما تسبب في مشاكل في جودة اللحام استغرقت شهورًا لتشخيصها. تم حل المشكلة بفصل زوج المستشعرات عن موصلات السخان وإعادة توجيهها.
كابل الشبكة يشترك في حجرة السلسلة مع كابل المحرك.انقطاعات متقطعة في اتصال PROFINET، والتي كانت تُحل دائمًا عند إعادة التشغيل. تم إصلاحها بفصل الحجرات وإعادة توصيل الغلاف الواقي. تُعد هذه المشكلة من أكثر المشاكل شيوعًا في آلات التعبئة والتغليف، ومن أرخصها تجنبًا في مرحلة التصميم.
| وصلة RJ45 قياسية داخل منطقة الغسيل. | اجتاز اختبار IP عند شرائه جديدًا، ثم امتلأ بالماء خلال الشهر الأول. تم إصلاح المشكلة بالوصول إلى منفذ M12 X-coded عبر لوحة توصيل محكمة الإغلاق. | قنوات الأمان التي تشترك في كتلة دبابيس موصل واحدة. | أدى تسرب المياه من نقطة واحدة إلى تعطيل القناتين الاحتياطيتين في آن واحد، وهو ما صُمم معيار EN ISO 13849 لمنعه تحديدًا. تم إصلاح المشكلة باستخدام موصلات منفصلة ومسارات منفصلة فعليًا. | لا توجد حلقة خدمة عند واجهة اللوحة. |
|---|---|---|---|---|
| قام فنيٌّ بإخراج لوحة التحكم أثناء إصلاحٍ في عطلة نهاية الأسبوع، مما أدى إلى قطع موصلين من أحد الموصلات. لم يتمكن أحدٌ من تحديد أيّهما، واستمرت الآلة بالعمل طوال وردية عمل مع وجود عطلٍ لم يظهر إلا عند التشغيل بأقصى سرعة. تم إصلاح العطل بدائرة خدمة طويلة بما يكفي لفتح اللوحة دون فصلها. | غدة الكابل ذات حجم غير مناسب للكابل. | كان غطاء الكابل مصنفًا بمعيار IP69K، وتم تركيب وصلة الكابل بشكل صحيح، إلا أنها لم تتمكن من إحكام الإغلاق لأن قطر الكابل كان أقل بمقدار 2 مم من نطاق الوصلة. تم حل المشكلة بمطابقة قطر الوصلة مع قطر الكابل المقاس. | لا يُعدّ أيٌّ من هذه القرارات الأحد عشر غريباً. فكلّ قرارٍ منها اتُخذ بسرعة، وكانت تكلفة إصلاحها أعلى من تكلفة منعها. وهذا هو السبب الرئيسي لأهمية إيلاء اهتمامٍ حقيقيٍّ لحزمة أسلاك آلة التغليف في مرحلة التصميم. | نموذج مواصفات طلب عرض الأسعار |
| إذا كنت بصدد طرح عرض أسعار لحزمة تغليف المواد الغذائية، فهذا ما يسمح لنا بإعطائك رقماً حقيقياً بدلاً من رقم افتراضي مع هامش احتياطي. | غرض | ما الذي يجب إرساله؟ | لماذا نحتاج إليه | نوع الآلة ووظيفتها |
| آلات التعبئة والتغليف العمودية / آلات التعبئة والتغليف الأفقية / آلات التشكيل الحراري / آلات إغلاق الصواني / آلات تعبئة الكرتون / آلات التعبئة / آلات وضع الملصقات / آلات التجميع على المنصات، بالإضافة إلى الوظائف التي يؤديها الحزام | يحدد البنية الكاملة: متطلبات المرونة، والمستويات الحالية، والبروتوكول، وعائلات الموصلات | رسم أو مخطط | ملف PDF أو ملف CAD أصلي، مع تسمية جميع الموصلات وتحديد جميع الدوائر، وتخطيط اللوحة إن وجد. | مصدر موثوق لعدد الأسلاك وقياسها وتوجيهها |
| المواد الكيميائية المستخدمة في التنظيف - القائمة الحقيقية | أسماء المنتجات، والمكونات الفعالة، والتركيزات، ودرجات الحرارة، وأوقات التلامس، وتكرار الغسيل | أهم بند في طلب تقديم العروض هو "مقاومة المواد الكيميائية". بدون هذا البند، لا يُعتبر مواصفة، ويعتمد قرار اختيار السترة بالكامل عليه. | تصنيف المناطق الغذائية | ما هي الدوائر الكهربائية الموجودة في منطقة تلامس المنتج، وما هي الدوائر الموجودة في منطقة الرذاذ، وما هي الدوائر الجافة؟ ما هي معايير الألوان، ومتطلبات الكشف عن المعادن، ومعايير التصميم الصحي التي يتبعها المصنع؟ |
| يُحدد اختيار المواد والألوان والمكونات القابلة للكشف ومجموعة الوثائق. والخطأ في هذا الأمر هو ما يؤدي إلى ملاحظات التدقيق. | ملف الحركة | ما هي أنواع الأحزمة المستخدمة في سلاسل السحب، وطول الشوط، والسرعة، وعدد الدورات لكل وردية، ونصف قطر الانحناء المتاح، والالتواء إن وجد؟ | يتعرض الكابل للثني 30 مرة في الدقيقة، مما يعني أنه يعمل 2.4 مليون دورة سنوياً. ويستند هدف عمر الدورة وفئة الموصل إلى هذه البيانات. | البيانات الكهربائية |
| الفولتية، والتيارات، وأنواع المحركات، وقدرات المحركات، والبروتوكول (EtherCAT / PROFINET / EtherNet/IP / IO-Link)، ومستوى السلامة المطلوب (PL أو SIL). | تحديد حجم الموصل، وأسلوب الحماية، وفئة الكابل، وبناء دائرة السلامة | قائمة مكونات الموصل | أرقام القطع الدقيقة، والشركة المصنعة، والنصف المتوافق، والترميز، وفئة الإحكام، وغلاف من الفولاذ المقاوم للصدأ أو مطلي. | عادةً ما تكون مدة التسليم للموصلات المصنوعة من الفولاذ المقاوم للصدأ والموصلات المتخصصة أطول من المعتاد. "M12 ليس رقم قطعة. |
| البيئة والتركيب | نطاق درجة الحرارة المحيطة، الرطوبة، درجة حرارة التنظيف في المكان (CIP)، التعرض للمجمد، اتجاه التركيب، مسار التصريف | اتجاه دخول الكابل ومادة الحشية. يُعدّ تجمع الماء مشكلة في التركيب بقدر ما هو مشكلة في منع التسرب. | متطلبات الاختبارات البيئية واختبارات التحقق | مستوى الحماية من دخول الماء والغبار (IP) واتجاهه، والغمر الكيميائي، وهدف دورة سلسلة السحب، ونطاق التدوير الحراري، والتوافق الكهرومغناطيسي، وحدود الترابط. |
| كل بند من هذه البنود يمثل تكلفة. أرسل القائمة بحيث يظهر ذلك في عرض السعر بدلاً من اكتشافه بعد إصدار أمر الشراء. | الكمية والجدول الزمني | كمية النموذج الأولي والعينة، تاريخ العينة، الحجم السنوي، عمر البرنامج، متطلبات قطع الغيار | يؤثر حجم الإنتاج على شراء المواد، واستهلاك الأدوات، وكيفية تخطيطنا للخط. | متطلبات التوثيق والشهادات |
| شهادات المواد، وإقرارات ملامسة الأغذية، ومعايير ISO 9001 أو IATF 16949، ومراجع EHEDG أو 3-A، ومستوى التتبع، وتقارير الاختبار | تُعدّ حزمة المستندات جزءًا من التكلفة وجزءًا من إجراءات الدفاع في عملية التدقيق. يُرجى إخبارنا بالمستوى المطلوب مُسبقًا. | المشاكل المعروفة في الجزء الحالي | أعطال ميدانية، معدل الإرجاع، صور للمنطقة المعطوبة، العمر التشغيلي المحقق، أرقام الدفعات إن وجدت | إذا كنت بصدد استبدال مورد، فهذا هو أهم عنصر في طلب عرض الأسعار. أخبرنا ما الذي تعطل وأين. |
| أرسل طلبك إلى صندوق طلبات عروض الأسعار لدينا. ستتلقى ملخصًا تفصيليًا للتصميم والتصنيع (DFM) من صفحة واحدة وعرض سعر، عادةً خلال 48 ساعة، وسيوضح لك ملخص التصميم والتصنيع (DFM) مواطن الخطر المحتملة حتى لو أدى ذلك إلى خسارة الطلب. | لماذا العمل معنا؟ | نحن مصنع متخصص في تصنيع أسلاك التوصيل وتجميع الكابلات حسب الطلب في شيامن. نصنع منتجاتنا لعملاء في مجالات الأتمتة الصناعية، والأجهزة الطبية، والطاقة، والسيارات، والصوت، والمعدات الخارجية، وتُعد آلات تغليف المواد الغذائية من بين المجالات التي نتمتع فيها بخبرة واسعة نظراً لخصوصية أعطالها. | ما ستحصل عليه: | مراجعة برنامج إدارة دورة حياة المنتج (DFM) خلال 48 ساعة، مجاناً، لكل برنامج. |
| بما في ذلك تلك التي لا نفوز بها. إذا لم تتحمل مادة غلاف الكابل مواد التنظيف المستخدمة في خط الإنتاج، فسنبلغك بذلك قبل طلب الكابل. | التحقق من صحة المواد، وليس الادعاءات المتعلقة بالمواد. | نقوم باختبار غمر الأغلفة والحشيات المرشحة في بيئة التنظيف الفعلية لمصنعكم، من حيث التركيز ودرجة الحرارة، ونحتفظ بالعينات والنتائج. هذا الاختبار هو ما يميز بين ورقة البيانات ووثيقة موثقة يمكنكم عرضها على المدقق. | مدة إنجاز ECO 5 أيام. | تغيير الموصل، تغيير الغلاف، تغيير اللون، تغيير الملصق. خمسة أيام عمل، أو شرح مفصل لما يؤخر الأمر. |
| اختبار سلسلة السحب ودورة الالتواء على ملف تعريف جهازك. | تم تسجيل طول الشوط والسرعة ونصف القطر من الرسم الخاص بك، وتم الإبلاغ عن الدورات مقابل متطلباتك، مع توثيق الهامش. | دعم منطقة الغذاء. | نستخدم معايير السترة الزرقاء، والوصلات والمشابك القابلة للكشف عن المعادن، والتوجيه الصحي، بالإضافة إلى وثائق المواد الداعمة. كما سنوضح لك ما إذا كان أحد المتطلبات غير ضروري لتطبيقك، لأن المبالغة في تحديد مواصفات الآلة تُعدّ تكلفة حقيقية دون أي فائدة تتعلق بالسلامة. | اختبار كهربائي بنسبة 100%، قوة سحب بنسبة 100% على نهايات التيار العالي والسلامة، قياس استمرارية الربط بنسبة 100%. |
سجلات اختبار كاملة وإمكانية تتبع كل شحنة.
إدارة قوائم المواد متعددة المتغيرات.
تتوفر آلات التعبئة والتغليف بنسخ إقليمية وفولتيات مختلفة. لدينا مصفوفة النسخ المختلفة - الموصل، نوع الكابل، اللون، الملصق - ونقوم بشحن الكابل المناسب للآلة المناسبة. لا يوجد كابل موحد، ونقدم تعليمات التركيب الميداني.
مناسب للاستخدام في الأحجام الصغيرة.الحد الأدنى لكمية الطلب لبرنامج جديد هو 100 قطعة. تعتبر دفعات النماذج الأولية والتجريبية التي تتراوح من 10 إلى 50 قطعة أمرًا روتينيًا، بما في ذلك بالنسبة لمصنعي الآلات الذين يقومون بتصنيع منتجات خاصة لمرة واحدة وعمليات التحديث.
مهندس مشروع واحد، ومدير حساب واحد.نفس الأشخاص يجيبون على الهاتف عند اتصالك بعد ستة أشهر. لن تضطر إلى إعادة شرح الخط لشخص جديد كل ثلاثة أشهر.
لن نكون المورد الأرخص الذي تتحدث إليه. سنكون المورد الذي لا تزال أحزمة الأمان الخاصة به مثبتة على الآلة بعد ثلاث سنوات من الغسيل المتواصل على مدار ثلاث ورديات، والذي تجيب وثائقه على السؤال عندما يطلب المدقق شهادة المواد.الأسئلة الشائعة
س1: ما هو الحد الأدنى لكمية الطلب لحزمة أسلاك معدات تغليف المواد الغذائية المخصصة؟بالنسبة للبرامج الجديدة، الحد الأدنى للطلب هو 100 قطعة. أما بالنسبة للبرامج القائمة ذات التصميم الثابت، فنحن ننتج وفقًا لتوقعاتكم دون حد أدنى للطلبات المتكررة، وقد شحنا دفعات متكررة من 20 قطعة. تُعدّ دفعات النماذج الأولية والتحديثات التي تتراوح بين 10 و50 قطعة أمرًا روتينيًا، وهو أمر مهم إذا كنتم من مصنّعي الآلات الذين يشحنون منتجات خاصة لمرة واحدة.
س2: هل يمكنك توفير أحزمة أمان تلبي متطلبات المواد الملامسة للأغذية؟نعم، على مستوى المواد. نستخدم في تصنيع منتجاتنا أغلفة وحشوات ومكونات من مواد مدرجة في قوائم المواد المعتمدة - FDA 21 CFR 177.2600 و177.1520 للتطبيقات الأمريكية، وEU 1935/2004 وEU 10/2011 للتطبيقات الأوروبية - ونرفق وثائق المواد مع المنتج. لسنا جهة مانحة لشهادات سلامة الأغذية، ولا نمنح شهادات للآلات. ما نقدمه هو توثيق حالة المواد التي سيطلبها المدقق، ونوضح لكم بصدق مواطن الخلل المحتملة.
س3: كيف تحدد الغلاف المناسب لمواد التنظيف الكيميائية لدينا؟نطلب من فريق التعقيم لديكم معلوماتٍ دقيقة عن المنتجات، وتركيزاتها، ودرجات حرارتها، وأوقات ملامستها، وليس تصنيفها. ثم نجري اختبارات غمر للمواد المرشحة في تلك الظروف قبل اعتماد أي برنامج لها، ونحتفظ بالعينات والنتائج في ملفاتنا. لا يكفي مجرد الادعاء بمقاومة عامة للمواد الكيميائية، لأن هناك أنواعًا من البولي يوريثان تصمد 1000 ساعة في حمض البيرأسيتيك، وأنواعًا أخرى تتلف في غضون شهر. المهم هو نوع المركب، وليس نوع البوليمر.
س4: ما هو العمر الافتراضي المرن الذي يمكنك توفيره فعليًا لتطبيق سلسلة السحب؟يعتمد ذلك على طول الشوط، والسرعة، ونصف قطر الانحناء، وبنية الكابل، ولن نحدد رقمًا دون معرفة هذه العوامل الأربعة. ما نقوم به هو بناء المجموعة وتشغيلها في جهاز اختبار وفقًا لمواصفات جهازك، ثم نُبلغ عن عدد الدورات التي تم تحقيقها مقارنةً بالهدف المحدد مع توثيق هامش الأمان. كدليل تقريبي، يُعدّ موصل الفئة 6 ذو الأسلاك الدقيقة مع غلاف سلسلة سحب مُختار بعناية نقطة البداية لأي شيء يزيد عن مليون دورة سنويًا - وغالبًا ما تحدث الأعطال عند مدخل السلسلة المثبتة، وليس في منتصف مسار الحركة، لذا فإن آلية التثبيت جزء لا يتجزأ من التصميم.
س5: هل تقومون بتصنيع أسلاك التوصيل لـ EtherCAT و PROFINET و IO-Link؟نعم، ونتعامل معها كثلاث مواصفات مختلفة بدلاً من فئة واحدة ("Ethernet")، لأن متطلبات المعاوقة وفقدان العودة تختلف. نستخدم كابلات ذات معاوقة محددة للبروتوكول، ونحافظ على هندسة الأزواج حتى نهاية الموصل، ونبقي كابل الشبكة خارج نفس حجرة السلسلة مع كابل المحرك، ونتحقق من التجميعات باستخدام تقنية TDR حيثما يحدد العميل ذلك. يُعد IO-Link اتصالاً من نقطة إلى نقطة، ويسمح المعيار باستخدام كابلات غير محمية بأطوال معينة - ومع ذلك، نستخدم كابلات IO-Link المحددة افتراضيًا، لأن المصانع التي تستخدمه مع كابلات المستشعرات العادية هي التي تتصل بنا لاحقًا.
س6: هل يمكنك بناء دوائر الأمان، وما هي الوثائق التي تقدمها؟نعم. نحافظ على قنوات الأمان الاحتياطية معزولة ومحددة بشكل منفصل، ونتبع نظام الألوان المعتمد في المصنع، ونوصل دوائر إيقاف الطوارئ وفقًا للفئة المطبقة، ونقيس استمرارية التوصيلات الوقائية على جميع التجميعات. تشمل الوثائق قياسات الاستمرارية، ومقاومة العزل، واختبار الجهد العالي، والتوصيلات، مع سجلات اختبار قابلة للتتبع إلى دفعة ومشغل - وهي الأدلة التي تطلبها الجهة المعتمدة أو المدقق عند التحقق من صحة أسلاك الأمان وفقًا للمعيارين EN ISO 13849-2 و EN 60204-1.
س7: هل يمكنك تولي مسؤولية نظام الأسلاك المعطل في خط الإنتاج؟نعم، وقد بدأ جزء كبير من أعمال التغليف لدينا بهذه الطريقة. أرسل إلينا الوحدات المعيبة، والرسم الحالي إن وجد، ووصفًا للأعطال بما في ذلك مكان حدوثها والظروف المحيطة بها - بعد الغسيل، بعد زيارة الصيانة، عند التشغيل بأقصى سرعة، في موضع محدد للعربة. نقوم بإعداد تقرير تحليلي، ونحدد السبب الجذري، ونقترح تصميمًا مُعدَّلًا. عادةً ما يستغرق الأمر من أسبوعين إلى ثلاثة أسابيع من استلام العينة إلى أول دفعة من الحزام المُعدَّل. سنخبرك أيضًا إذا لم يكن العطل في الحزام نفسه - أحيانًا يكون السبب في مسار الكابل، أو السلسلة، أو حجم حلقة التوصيل، أو إجراء صيانة غير صحيح، ومن الأفضل لك أن تعرف ذلك مبكرًا.
ابدأ مشروعك الخاص بتغليف المواد الغذائيةأرسل إلينا الرسم التخطيطي، وقائمة مكونات الموصل، ومواد التنظيف الكيميائية، ومواصفات الكابل المرن، والكمية المطلوبة. سنرد عليك بدراسة جدوى التصميم وعرض سعر، عادةً خلال 48 ساعة. إذا لم يكن لديك رسم تخطيطي بعد، فأرسل إلينا نوع الآلة، ووظائف الكابل، ومنتجات التعقيم المستخدمة في خط الإنتاج، وبعض الصور لمسار الكابل. سنساعدك في تحديد نطاق الكابل وخطة التحقق قبل إنفاق أي أموال على تصميم قد يتطلب إعادة تصميمه.
بريد إلكتروني:
[
sales5@xmkehan.com
| ] | متوسط وقت الاستجابة: | 24 ساعة، من الاثنين إلى الجمعة |
|---|---|---|
| الكلمات المفتاحية لتحسين محركات البحث: | مجموعة أسلاك مخصصة لمعدات تغليف الأغذية، مجموعة أسلاك لآلات تغليف الأغذية، مصنع مجموعات أسلاك غذائية، مجموعة كابلات مقاومة للغسل، مجموعة كابلات IP69K، مجموعة أسلاك بتصميم صحي، مورد مجموعات أسلاك متوافقة مع معايير HACCP، كابل FDA 21 CFR 177، مجموعة كابلات EU 1935/2004، مجموعة كابلات صحية 3-A، كابل صحي EHEDG، غلاف كابل أزرق لصناعة الأغذية، رباط كابل قابل للكشف المعدني، مجموعة كابلات بسلسلة سحب، مجموعة كابلات مرنة مستمرة، مجموعة أسلاك روبوت مقاومة للالتواء، مجموعة كابلات سيرفو، مجموعة كابلات VFD، كابل تغذية راجعة للمشفر، مجموعة موصلات M12 من الفولاذ المقاوم للصدأ، كابل IP69K M12، مجموعة موصلات Han، مجموعة موصلات سيرفو M23، مجموعة كابلات IO-Link، مجموعة كابلات EtherCAT، مجموعة كابلات PROFINET، مجموعة أسلاك EtherNet/IP، مجموعة أسلاك إيثرنت أحادية الزوج، مجموعة أسلاك أمان EN ISO 13849، أسلاك آلات EN 60204-1، مجموعة أسلاك آلات VFFS، مجموعة أسلاك آلات التشكيل الحراري، كابل آلة إغلاق الصواني تجميع، أسلاك آلة تعبئة الكرتون، تجميع كابلات روبوت التعبئة على المنصات، تجميع كابلات آلة فحص الوزن، أسلاك آلة فحص الأشعة السينية، كابل مقاوم لحمض البيرأسيتيك، غلاف كابل مقاوم للمواد الكيميائية، مصنع أسلاك تغليف المواد الغذائية في الصين، أسلاك مخصصة بحد أدنى للطلب 100 قطعة، مورد أسلاك حاصل على شهادة ISO 9001، مصنع أسلاك شيامن. | Sets the whole architecture: flex requirements, current levels, protocol, connector families |
| Drawing or schematic | PDF or native CAD, all connectors labelled, all circuits identified, panel layout if available | Source of truth for wire count, gauge, and routing |
| Cleaning chemistry — the real list | Product names, active ingredients, concentrations, temperatures, contact times, and washdown frequency | The single most valuable line in the RFQ. "Chemical resistant" without this is not a specification, and the jacket decision depends entirely on it. |
| Food zone classification | Which circuits are in the product-contact zone, which are in a splash zone, which are dry. Colour convention, metal-detectable requirement, hygienic design standard the plant follows | Drives material selection, colours, detectable components, and the documentation pack. Getting this wrong is what causes audit findings. |
| Motion profile | Which harnesses are in drag chains, stroke length, speed, cycles per shift, bend radius available, torsion if any | A cable flexed 30 times a minute runs 2.4 million cycles a year. The cycle life target and the conductor class come from this. |
| Electrical data | Voltages, currents, drive types, motor ratings, protocol (EtherCAT / PROFINET / EtherNet/IP / IO-Link), safety PL or SIL required | Conductor sizing, shielding approach, cable category, and the safety circuit construction |
| Connector BOM | Exact part numbers, manufacturer, mating half, coding, sealing class, stainless or plated shell | Lead time on stainless and specialist connectors is usually the long pole. "M12 equivalent" is not a part number. |
| Environment and mounting | Ambient temperature range, humidity, CIP temperature, freezer exposure, mounting orientation, drain path | Cable entry direction and gasket material. Water pooling is a mounting problem as much as a sealing problem. |
| Environmental and validation test requirements | IP level and orientation, chemical immersion, drag-chain cycle target, thermal cycling range, EMC, bonding limits | Each of these is a cost line. Send the list so the quote reflects it instead of discovering it after the PO. |
| Quantity and schedule | Prototype and sample quantity, sample date, annual volume, program life, spares requirement | Volume drives material buy, tooling amortization, and how we plan the line |
| Documentation and certification requirements | Material certificates, food-contact declarations, ISO 9001 or IATF 16949, EHEDG or 3-A references, traceability level, test reports | The document pack is part of the cost and part of your audit defence. Tell us the level up front. |
| Known problems with the current part | Field failures, return rate, photos of the failed area, service life achieved, batch numbers if available | If you are replacing a supplier, this is the most valuable thing in the RFQ. Tell us what broke and where. |
Send it to our RFQ inbox. You will get a one-page DFM and a quote back, normally within 48 hours, and the DFM will tell you where we think the risk is even when that costs us the order.
Why work with us
We are a custom wire harness and cable assembly factory in Xiamen. We build for industrial automation, medical, energy, automotive, audio, and outdoor equipment customers, and food packaging machines are one of the categories we know best because the failures are so specific.
What you get:
DFM review in 48 hours, free, every program. Including the ones we do not win. If your jacket material will not survive the cleaning chemistry on the line, we will tell you before you order the cable.
Material validation, not material claims. We immersion-test candidate jackets and gaskets at your plant's real cleaner, concentration, and temperature, and we keep the samples and the results. That test is the difference between a datasheet and a documented position you can show an auditor.
5-day ECO turnaround. Connector change, jacket change, colour change, label change. Five working days, or an explanation of exactly what is holding it up.
Drag-chain and torsion cycle testing at your machine's profile. Stroke, speed, and radius from your drawing, cycles reported against your requirement, with margin documented.
Food zone support. Blue jacket convention, metal-detectable ties and clips, hygienic routing, and the material documentation to back it up. We will also tell you if a requirement is unnecessary for your application, because over-specifying a machine is a real cost with no safety benefit.
100 % electrical test, 100 % pull force on high-current and safety terminations, 100 % bonding continuity measurement. Full test records and traceability with every shipment.
Multi-variant BOM management. Packaging machines ship in regional variants and voltage variants. We hold the variant matrix — connector, cable category, colour, label — and ship the right harness for the right machine. No universal harness and a field-fix instruction.
Low-volume friendly. MOQ for a new program is 100 pcs. Prototype and pilot batches of 10 to 50 pcs are routine, including for machine builders doing one-off specials and retrofits.
One project engineer, one account manager. The same people answer the phone when you call in six months. You will not re-explain the line to a new contact every quarter.
We will not be the cheapest supplier you talk to. We will be the one whose harness is still on the machine after the third year of three-shift washdown, and whose documentation answers the question when the auditor asks for the material certificate.
Frequently Asked Questions
Q1: What is the minimum order quantity for a custom food packaging equipment wire harness?
For a new program, MOQ is 100 pcs. For an existing program with a frozen build, we produce to your forecast with no MOQ on re-orders, and we have shipped repeat batches of 20 pcs. Prototype and retrofit batches of 10 to 50 pcs are routine, which matters if you are a machine builder shipping one-off specials.
Q2: Can you supply harnesses that meet food-contact material requirements?
Yes, at the material level. We build with jackets, gaskets, and components whose materials appear in the applicable positive lists — FDA 21 CFR 177.2600 and 177.1520 for US applications, EU 1935/2004 and EU 10/2011 for European applications — and we ship the material documentation with the harness. We are not a food safety certification body and we do not certify a machine. What we do is give you the documented material position your auditor will ask for, and tell you honestly where we think the gaps are.
Q3: How do you determine the right jacket for our cleaning chemistry?
We ask for the actual products, concentrations, temperatures, and contact times from your sanitation team — not the category. Then we immersion-test candidate materials at those conditions before we commit a program to them, and we keep the samples and results on file. A generic "chemical resistant" claim is not enough, because there are polyurethane grades that survive 1000 hours in peracetic acid and polyurethane grades that fail in a month. The compound matters, not the polymer family.
Q4: What flex life can you actually deliver for a drag chain application?
It depends on stroke length, speed, bend radius, and cable construction, and we will not quote a number without those four. What we do is build the assembly and run it in a test rig at your machine's profile, then report the cycles achieved against your target with the margin documented. As a rough guide, class 6 fine-strand conductor with a properly selected drag-chain jacket is the starting point for anything above a million cycles a year — and the failures we see are almost always at the clamped chain entry, not in the middle of the travel, so the clamping arrangement is part of the design.
Q5: Do you build harnesses for EtherCAT, PROFINET, and IO-Link?
Yes, and we treat them as three different specifications rather than one "Ethernet" category, because the impedance and return-loss requirements differ. We use impedance-controlled cable specified for the protocol, maintain pair geometry through the connector termination, keep network cable out of the same chain chamber as motor cable, and TDR-verify assemblies where the customer specifies it. IO-Link is point-to-point and the standard permits unshielded cable at some lengths — we use IO-Link-specified cable by default anyway, because the plants that deploy it with ordinary sensor cable are the ones that call us later.
Q6: Can you build the safety circuits, and what documentation do you provide?
Yes. We keep redundant safety channels separately insulated and separately identified, follow the plant's colour convention, wire E-stop circuits per the applicable category, and measure protective bonding continuity on 100 % of assemblies. Documentation is continuity, insulation resistance, hipot, and bonding measurements with test records traceable to a batch and an operator — which is the evidence your notified body or auditor asks for when they validate the safety wiring against EN ISO 13849-2 and EN 60204-1.
Q7: Can you take over a harness that is failing on a production line?
Yes, and a good share of our packaging work started that way. Send us failed units, the current drawing if you have it, and a description of the failures including where they occur and under what conditions — after a wash, after a maintenance visit, at full speed, at a specific carriage position. We do a tear-down report, identify the root cause, and propose a corrected design. Typical timeline is two to three weeks from sample receipt to the first batch of the fixed harness. We will also tell you if the failure is not in the harness — sometimes it is the routing, the chain, the gland sizing, or a maintenance practice, and it is cheaper for you to hear that from us early.
Start Your Food Packaging Harness Project
Send us the drawing, the connector BOM, the cleaning chemistry, the flex profile, and the volume you need. We will come back with a DFM and a quote, normally within 48 hours. If you do not have a drawing yet, send us the machine type, the functions the harness serves, the sanitation products used on that line, and a few photos of the routing. We will help you scope the harness and the validation plan before you spend money on a design that has to be redone.
Email: [sales5@xmkehan.com]
Typical response time: 24 hours, Monday to Friday
SEO Keywords: custom food packaging equipment wire harness, food packaging machine wiring harness, food grade wire harness manufacturer, washdown cable assembly, IP69K cable assembly, hygienic design wire harness, HACCP compliant harness supplier, FDA 21 CFR 177 cable, EU 1935/2004 cable assembly, 3-A sanitary cable assembly, EHEDG hygienic cable, blue food industry cable jacket, metal detectable cable tie, drag chain cable assembly, continuous flex cable harness, torsion rated robot harness, servo cable assembly, VFD cable assembly, encoder feedback cable, M12 stainless steel connector harness, IP69K M12 cable, Han connector harness assembly, M23 servo connector harness, IO-Link cable assembly, EtherCAT cable assembly, PROFINET cable assembly, EtherNet/IP harness, single pair Ethernet harness, EN ISO 13849 safety harness, EN 60204-1 machine wiring, VFFS machine wire harness, thermoformer wiring harness, tray sealer cable assembly, cartoner wiring harness, palletizer robot cable assembly, checkweigher cable assembly, X-ray inspection machine harness, peracetic acid resistant cable, chemical resistant cable jacket, food packaging harness manufacturer China, custom harness 100 pcs MOQ, ISO 9001 wire harness supplier, Xiamen wire harness factory.